

 英語
微細穴の精度がミストの品質を決定する場所
圧電アトマイザーは、薄い金属メッシュを高周波で振動させることにより、電気エネルギーを微細なスプレーに変換します。ミストの性質は、液体が通過する穴の形状にほぼ完全に依存します。エンジニアが新しいメッシュ設計をレビューするとき、実際に問われるのは、それぞれの微細な穴をどれだけ正確に形成できるか、どれだけ一貫して繰り返すことができるか、そして何千ものピースにわたって限界を維持できるかどうかです。これが理由です 精密レーザーマイクロビア 医療用ネブライザー、美容機器、加湿器、アロマディフューザーのメーカーにとっては一般的なルートとなっています。
2 つのメッシュ プレートは、電気スタンドの下では同じに見えても、まったく異なる結果が得られます。 1 つは小さな液滴の密集した雲を生成する可能性があり、もう 1 つは表面に付着して出力が減少する大きな液滴を生成する場合があります。穴の直径、穴の深さ、テーパー、間隔はすべて、液体がプレートを通過する方法と各液滴がどのように分離するかに影響します。これらの値のいずれかの小さな偏差は、不均一なミスト密度、デバイス内の加熱の一貫性のなさ、およびスプレーがユニットごとに変化することに気づいたユーザーからの苦情として現れます。
従来の機械的穴あけと化学的エッチングはどちらもこの規模では困難です。ドリルビットは直径が数十マイクロメートルを下回ると急速に摩耗し、穴あけ中に発生するバリが流路を乱す可能性があります。エッチングはプレート全体で均一に行うことができますが、個々の穴のプロファイルの制御には限界があります。レーザー加工では、エネルギーが物理的接触なしで供給されるため、この困難の多くが回避され、切断力によって薄い箔が曲がらず、計画された順序で各穴を形成できます。
重要なポイント: ミストの品質は穴形状に追従し、その形状は一般的な加工で一般的なミリメートルレベルではなく、マイクロメートルレベルで制御される必要があります。
穴の形状が液滴の挙動をどのように形作るか
ストレート穴とテーパー穴
2 つのプロファイル タイプがアトマイザー メッシュ設計に影響を与えます。ストレート穴は液体側からスプレー側まで一定の直径を保ちます。モデル化と検査が簡単で、直径がしっかりと保持されている場合、予測可能な液滴サイズが生成されます。テーパー状の穴はスプレー側に向かって広がり、浅い円錐形を形成します。テーパーは液体が入るときの抵抗を軽減し、各液滴が出口からきれいに放出されるのに役立ちます。これは、多くの設計者が継続的な細かいミストを好むためです。
以下の表は、エンジニアリング チームが 2 つのプロファイルのどちらかを選択する際に通常考慮するトレードオフをまとめたものです。
| 特徴 | ストレート穴 | テーパー穴 |
|---|---|---|
| 一般的な使用方法 | 定量スプレー | 連続微細ミスト |
| 流れ抵抗 | 入口のほうが高い | 入口のほうが低い |
| 検査 | ゲージベースの直径チェック | プロファイルと角度のチェック |
| 主なリスク | エッジのバリが流れに影響を与える | テーパー角ドリフト |
どちらのプロファイルも一般的に優れているわけではありません。正しい選択は、液体の粘度、ターゲットの液滴範囲、トランスデューサーの駆動周波数によって異なります。設計レビューでは、これら 3 つの入力を最初に記述する必要があります。これらの入力によって、問題が直径だけで解決できるか、角度と公差を含む完全なプロファイル仕様が必要かが判断されるためです。
板金から完成メッシュまでのプロセスルート
信頼できるプロセス ルートは、各ステップが次のステップを保護するように構築されます。レーザー設定が紙の上では正しいように見えても、ステージをスキップしたりシーケンスを変更すると、最終的な穴のプロファイルが変化する可能性があります。レーザー成形メッシュ プレートの一般的なルートには、次の段階が含まれます。
- ホイルの準備: 金属シートを平らにして清掃し、厚さが合意範囲内であることを確認し、位置合わせのための基準エッジにマークを付けます。
- 固定具: 穴のパターンが完成品の取り付け部分と一致するように、平らなステージ上でホイルをクランプします。
- レーザー穴形成: 制御されたスキャン順序で短いパルスを使用して各ホールを形成し、ターゲットの形状に合わせてスポット サイズとエネルギーを調整します。
- エッジのクリーニング: 穴径を変えずにリキャスト材や微細バリを除去します。
- 最終検査と梱包: サンプリングしたプレートを測定し、結果を記録し、完成したメッシュを傷や汚れから保護します。
スキャン順序には特に注意が必要です。レーザーが中断することなくプレート上を一方向に移動すると、熱が片側に蓄積し、遠端の穴がターゲットから漂流する可能性があります。スキャン方向を交互に変更し、短い冷却間隔を挿入すると、熱負荷が均等に分散され、アクティブ領域全体にわたって直径の広がりが狭くなります。
穴、間隔、平坦度の測定対象
仕様は、サプライヤーが製造現場で測定できるように作成する必要があります。高精度などのフレーズは、購買チームにとって比較するものを意味しません。実際の仕様には、各特性、その対象範囲、およびそれを検証するために使用される方法がリストされています。
| 特徴 | 代表的なターゲット | 検証方法 |
|---|---|---|
| 穴径 | 2~30マイクロメートル | 光学式ゲージのサンプリング |
| 直径公差 | クリティカルゾーンでは1マイクロメートル以内 | 顕微鏡測定 |
| 1個あたりの穴数 | 描画どおり数百から数千 | 画像解析 |
| ピッチの均一性 | アクティブエリア全体で一貫性のある | 座標測定 |
| プレートの平面度 | メッシュ全体の偏差が制限されている | 表面形状チェック |
| エッジバリ高さ | わずか数マイクロメートル | 断面検査 |
測定計画は、ターゲットそのものと同じくらい重要です。処理熱により表面全体に小さな勾配が生じる可能性があるため、サンプリングは各プレートの中心と端をカバーする必要があります。 1 つのゾーンのみをチェックする計画では、後でサービスに失敗する部品が承認される可能性があります。
ある匿名化されたパイロットでは、プレートの中心で測定された穴は許容範囲内に収まっていましたが、外縁近くの穴は約 2 マイクロメートルずれていました。スキャン順序を変更し、冷却間隔を追加すると、次のバッチのギャップがなくなり、エッジの測定値が合意された制限内で中心と一致しました。
エッジ品質を制御するレーザーパラメータ
パルス幅とエネルギー制御
短いパルスは周囲の金属への熱の拡散を制限し、各穴の周囲に形成されるリキャスト層を減少させます。パルスが長いと材料の除去が速くなりますが、エッジが厚くなって流路が狭くなり、液滴の挙動が変化する可能性があります。パルスあたりのエネルギーは、設計が許容するよりも広い熱影響帯域を生成することなく、材料をきれいに除去する必要があります。
スポットオーバーラップとスキャン戦略
連続するパルス間のオーバーラップによって、各穴の壁がどの程度滑らかに形成されるかが決まります。オーバーラップが少なすぎると輪郭が隆起してしまいますが、オーバーラップが多すぎると時間が無駄になり、熱が加わります。多くのチームは短いマルチパス戦略を採用しています。ラフなパスで穴を形成し、低エネルギーでの仕上げのパスで壁を磨き、残留エッジ材料を除去します。
ガスと瓦礫の除去を支援
形成中に、アシストガスが穴から溶けた破片を取り除きます。その方向、圧力、清潔さはすべて結果に影響します。
- ガス流は、粒子が穴の中に再沈殿しないように、出口側から破片を押し出す必要があります。
- 過剰な力が薄いフォイルを振動させてパターンをずらす可能性があるため、圧力のバランスを保つ必要があります。
- ろ過により、長時間の生産作業中に再堆積した粒子が次のターゲット領域から遠ざけられます。
エッジの品質が 1 つのパラメータによって決まることはほとんどありません。これは、パルスエネルギー、オーバーラップ、スキャン順序、およびガス流量を組み合わせた結果です。
よくある欠陥とそれを早期に発見する方法
レーザーで形成されたメッシュの欠陥のほとんどは、少数の原因に遡ります。症状を早期に認識すると、バッチ全体が影響を受ける前にプロセスを修正することがはるかに簡単になります。
- 部分的に穴が詰まっている: 通常、再堆積した破片によって引き起こされます。透過光サンプリングにより問題がすぐに明らかになります。
- テーパードリフト: 多くの場合、長時間のランニング後の焦点のずれが原因で発生します。一定間隔でフォーカスを確認することで、プロファイルが安定します。
- 出口側バリ: 一般に、ガス流量の低下または器具の磨耗に関連しています。断面チェックで原因を確認します。
- プレート全体の直径: 一般的には熱ドリフトによって引き起こされます。中心と端でのサンプリングにより傾向が特定されます。
実際の例は、これらの小切手がどのように利益をもたらすかを示しています。あるバイヤーは、1,000 枚中約 18 枚のプレートが流動テストに不合格だったとかつて報告しました。根本原因の分析により、治具の交換中にガス ノズルがわずかにずれていたことが判明しました。サプライヤーは各シフトの開始時にアライメントチェックを追加し、2 週間以内に故障率が 1,000 枚中 2 枚未満に低下しました。
購入者の信頼を築く検証方法
光学顕微鏡および電子顕微鏡
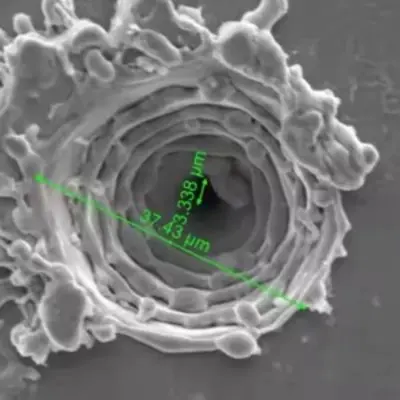
光学顕微鏡は日常的なサンプリングには十分な速さで、直径とピッチのチェックにも適しています。電子顕微鏡では、はるかに高い倍率が得られ、光学的方法では見逃してしまう壁構造、再鋳造層、微小亀裂が明らかになります。バランスのとれた計画では、毎日の生産には光学チェックを使用し、適格性と故障の分析には電子画像を使用します。
機能流量およびスプレー試験
寸法データは穴のサイズが適切であることを証明しますが、メッシュが機能することを証明するものではありません。機能テストでは、最終デバイスを模倣した治具内の流量、スプレー パターン、液滴分布を測定します。これらの結果をディメンション レポートと比較すると、仕様が使用上重要なプロパティを捉えているかどうかがわかります。
寸法レポートは穴のサイズが適切であることを証明し、スプレーテストはメッシュが機能することを証明します。
確実な噴霧のためのメッシュ素材の選択
材料の選択により、レーザーの動作と長期的なメッシュのパフォーマンスの両方が決まります。各金属族は熱に対する反応が異なり、独自の腐食プロファイルを持っています。
オーステナイト系ステンレス鋼 優れた耐食性と安定した機械的動作を備えているため、水ベースの溶液と接触するデバイスに一般的に選択されています。きれいな穴壁が形成されますが、再鋳造層を制限するために慎重な熱制御が必要です。
ニッケル基合金 連続振動下でも強い疲労耐性を発揮します。これらは、プレートが長い耐用年数にわたってその形状を維持する必要がある要求の厳しい用途に適していますが、コストは高く、加工ウィンドウは狭くなります。
コーティングされた箔 化学的適合性または湿潤制御のために表面層を追加します。コーティングはレーザー加工に亀裂を生じさせることなく耐える必要があるため、コーティングの種類とレーザーパラメータを合わせて認定する必要があります。
箔の厚さも重要な決定事項です。フォイルが薄いほどきれいに貫通できますが、取り扱いや固定中に変形しやすくなります。フォイルが厚いと形状が保持されますが、より長いサイクル時間とより厳密なテーパー制御が必要になります。通常、ターゲットの穴プロファイルに厚さを一致させることが、歩留まりとサイクル タイムのバランスをとる最も効果的な方法です。
バイヤー向けの調達チェックリスト
買い手がどのような質問をすればよいのかを知っていれば、技術的能力を判断しやすくなります。以下のチェックリストは、購買チームとエンジニアリング チームがパンフレットの主張ではなく証拠に基づいてサプライヤーを比較するのに役立ちます。
- 実現可能な最小穴径は公表値だけでなくサンプルピースにてご確認ください。
- プレート全体の実際の直径分布を示す測定レポートをリクエストしてください。
- 生産中に焦点、ガスの流れ、治具の位置合わせがどのように監視されるか尋ねてください。
- プロセスルート、特にエッジクリーニングと最終検査を見直します。
- 最初の注文の前に、サンプリング計画と合格基準について書面で合意します。
- バルクボリュームに移行する前に、パイロットバッチから開始してください。
これらの各点を分かりやすく説明するサプライヤーは、通常、より規律あるプロセスを実行しています。同じプロセスの技術的な概要については、関連するドキュメントを参照してください。 アトマイザーメッシュ用レーザーマイクロビア このページでは、動作範囲とその測定方法について説明しています。
よくある質問
Q1: アトマイザーメッシュにはどのような穴サイズが実用的ですか?
多くのアトマイザー設計では、約 2 ~ 30 マイクロメートルの穴が使用されます。最適な選択は液体、目的の液滴範囲、トランスデューサー周波数によって異なるため、設計を凍結する前にサンプルでターゲットを確認する必要があります。
Q2: レーザー加工は、薄箔の化学エッチングとどう違うのですか?
エッチングはプレート全体にわたって良好な均一性を提供しますが、個々の穴のプロファイルの制御には限界があります。レーザー加工により、定義されたテーパーとエッジの品質を備えた計画された順序で各穴が形成されます。これは、プロファイル自体が仕様の一部である場合に重要です。
Q3: サンプルを破壊せずに穴の形状を検証するにはどうすればよいですか?
光学顕微鏡と透過光サンプリングにより、部品を切断することなく直径、ピッチ、詰まりをチェックします。テーパー構造と壁構造の場合、生産部品をそのまま残したまま、同じパラメータで処理された証憑片を切断できます。
Q4: 見積依頼にはどのような情報を含める必要がありますか?
フォイルの材質と厚さ、穴のレイアウト図、ターゲット直径の範囲、プロファイルのタイプ、アクティブ領域のサイズ、サンプリングの予想、およびパイロット注文とバルク注文の予想数量を含めます。明確な入力により改訂サイクルが短縮され、見積もりがより正確になります。
Q5: 最初のバッチに時間がかかる場合があるのはなぜですか?
通常、最初のバッチにはパラメータ調整、治具検証、検査校正が含まれます。プロセスが安定すると、その後のバッチの処理が速くなります。そのため、多くのバイヤーはパイロット実行を認定ステップとして扱います。
安定したミスト出力仕様へ
安定したミスト出力は、装置が組み立てられるずっと前から始まります。それは、明確に定義された穴の形状、各段階を保護するプロセス ルート、およびメッシュが実際にどのように使用されるかを反映する測定方法から始まります。これらの要素が並ぶと、プレートは最初のユニットから最後のユニットまで同じスプレーを噴射します。
新しいアトマイザーの設計を計画しているチームにとって、最も役立つ次のステップは、仕様書を作成してサンプルを実行することです。穴のプロファイル、材料、検証計画を一緒に検討し、 微細穴加工 最終目標を設定する前にプロセス制限を比較するためのリファレンス。
関連商品
-

加湿器アロマ加湿器ミストトレイ PCB ボード USB6V12V24V 5 ヘッド PCB ドライバーボード 10 ヘッドドライバーボード
-

医療用吸入ネブライザー 人工呼吸器 ヘッドマウントネブライザー PCB ドライバー B
-

医療メッシュアトマイザートレイ PCB 電子禁煙アトマイザー PCB ドライバーボード
-

加湿器用ドライバーボード三日月PCBボードタイミング2/4h機能1.5W
-

M16-108KHZ ポリイミドPI膜メッシュ マイクロメッシュネブライザー医療用ネブライザー超音波メッシュネブライザー噴霧ディスク付き 3μm 微多孔性吸入ネブライザー 消費電力 1 〜 1.5 W
-

M16-108KHZ ポリイミドPI膜メッシュマイクロメッシュネブライザー医療用ネブライザー超音波メッシュネブ吸入器ネブライザー用3μm微多孔性ネブライザーディスク
-

M16-110KHZ ポリイミドPI膜メッシュマイクロメッシュネブライザー医療用ネブライザー超音波メッシュネブ吸入ネブライザー用3μm微多孔性ネブライザーディスク
-

M16-108KHZ ポリイミドPI膜メッシュマイクロメッシュネブライザー医療用ネブライザー超音波メッシュネブライザータブレット3μm微多孔性吸入ブデソニドネブライザートレイ
- 製品リンク
- 医療用メッシュピエゾアトマイザー
- ポリマーPIフィルムピエゾアトマイザー
- KNN 鉛フリーメッシュピエゾアトマイザー
- PI 鉛フリーメッシュゼロ調整チップ
- ヒーター用マイクロメッシュピエゾアトマイザー
- ファン/加湿/美容用ピエゾアトマイザー
- 超音波霧化トランスデューサ
- 超音波高周波ピエゾアトマイザー
- 発電・発熱センサー ピエゾアトマイザー
- 医療用ピエゾ アトマイザー PCB 設計
- 精密レーザー微細穴加工技術
- お問い合わせ
-
中国浙江省海寧市長安鎮環鎮北路311号フォーチュンスター2ビル1号。

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- モバイル


